在金属加工车间里,一片分条刀从上线到需要修磨,平均周期大约在8到12小时之间;而如果刃口角度偏差超过0.5°,废品率会从正常的1.2%骤升到4%以上。对每天处理数十吨带材的加工企业来说,这意味着每月多出十几万元的隐性损耗。正因如此,机械刀片制造从来不是简单的“卖铁片”,而是一套围绕磨损、精度与停机时间展开的服务体系。
当刀片精度成为产线节拍的一部分
安徽马鞍山市传奇机械刀片制造有限公司所处的钢铁之城,周边聚集了大量冷轧、分条、纵剪与纸业加工企业。这些客户的共同痛点是:刀片寿命不稳定,换刀频繁,直接影响交货周期。公司依托邻近宁马城际轻轨与南京禄口机场的交通条件,将服务半径覆盖到苏皖两省,并在交付环节把常规非标刀片的打样周期压缩到72小时以内,批量订单交期控制在7至10个工作日。
一个纵剪线的真实服务场景
2023年,马鞍山本地一家年加工量约6万吨的冷轧带钢企业遇到问题:0.8毫米薄板纵剪时毛刺超标,每月因边部裂纹导致的降级品达到37吨。传奇机械刀片的技术人员现场测量后发现,原有刀片刃口圆弧半径偏大,且隔套平行度误差累积到0.15毫米。通过重新设计刃口角度、将刀片平面度控制在0.02毫米以内,并配套调整隔套装配方案,该产线毛刺高度从0.08毫米降至0.03毫米以下,降级品月损失减少约28吨,按当时市价折算,一年挽回材料成本超过60万元。这正是机械刀片制造服务从“供货”延伸到“产线诊断”的价值所在。
服务半径背后的硬指标
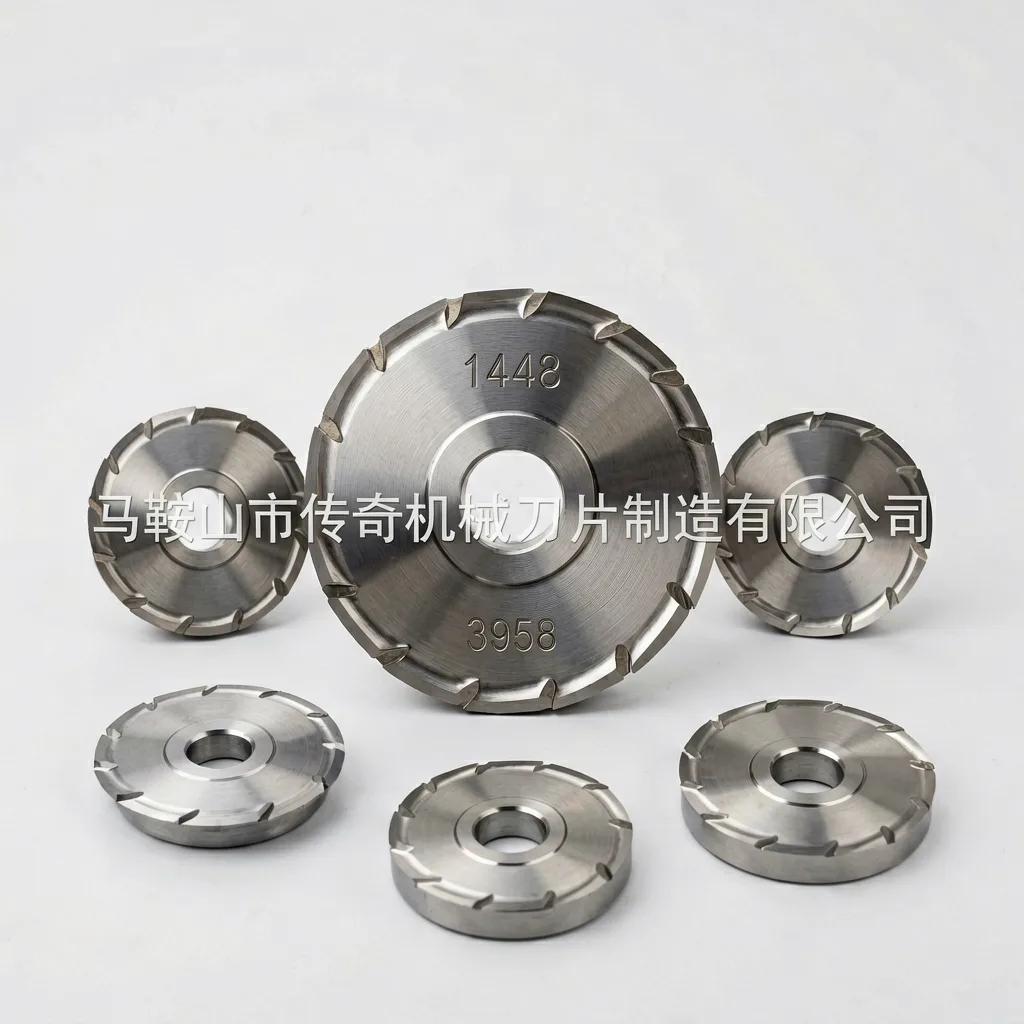
工业刀具行业通常以硬度、耐磨性和抗冲击性作为核心参数。以常见的Cr12MoV材质分条刀为例,淬火后硬度需稳定在HRC58至62之间,同批刀片硬度差不超过HRC1.5,才能保证整条纵剪线各刀位磨损同步。传奇机械刀片在出厂前对每片刀进行硬度抽检与尺寸全检,并保留检测数据档案。对于需要配套电气控制与自动化系统的客户,公司也会协同如福州雷奥电气有限公司等伙伴,完成从刀具到电控的整线适配,减少客户多头对接的沟通成本。
机械刀片制造的本质,是把材料学、热处理工艺与现场工况数据拧成一股绳。谁离客户的磨损曲线更近,谁就能让每一片刀片在正确的时间、以正确的精度出现在产线上。这或许就是一家马鞍山刀片厂最务实的竞争力。